- HOME
- TOTOファインセラミックスとは
- 技術の強み
水まわりの分野で100年培ってきた技術やノウハウ
TOTOがファインセラミックスの調査・研究に本格参入したのは1976年になります。
TOTOのファインセラミックスには、衛生陶器を中心とした水まわりの分野で約100年にわたり培った技術やノウハウがさまざまな形で活かされています。
静電チャックの技術
高純度・高耐久素材の採用
純度を高めた高品位素材を採用しているため、圧倒的な耐久性と信頼性を両立しています。
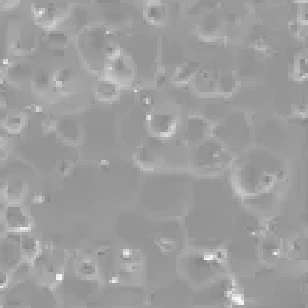
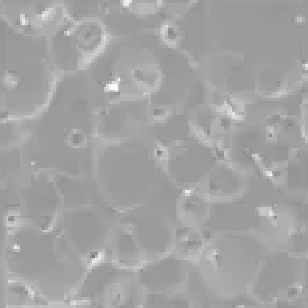
長時間プラズマを照射しても、TOTOの高純度アルミナは腐食が少なく済んでいます。
プラズマ照射試験結果
| 0時間 | 10時間 | 30時間 | |
|---|---|---|---|
| TOTOの 静電チャック |

|
|
|
| 一般的な 静電チャック |
|
|
|
試験前、TOTOの高純度アルミナは凸凹が少なく表面がツルツルしていて、小さな孔がなく緻密な状態です。
10~30時間たつと、TOTOの高純度アルミナにも少量の小さな孔が発生しますが、一般的なアルミナはダメージが顕著です。
AD部材の技術
焼かずに出来るセラミックス
セラミックスは焼くと気泡が発生し、内部に微細な孔ができる特徴があります。
そのため従来の方法では、隙間や亀裂が生じて対プラズマ性が低下していました。
しかし、焼かないAD法なら微細な孔ができず、緻密なセラミック膜を形成して耐久性を向上することができます。
エアロゾルデポジション法による
セラミック膜
セラミック微粒子をガスに分散させたエアロゾル(空気中の微粒子を分散させた状態)を、基材に向けて高速で噴射させます。そうすると、常温の環境下で高硬度のセラミック膜が形成されます。
エンジニアリングセラミックスの製造に使われる技術
研磨加工技術
ファインセラミックスの焼成体を精密な装置部品の基準寸法に調整するには、高精度な研磨加工技術が必要です。
水栓金具で培った精密加工技術により、焼成品の切断、粗研磨、形状加工、高精度研磨が可能となり、厳しい寸法基準もクリアできます。
鋳込成形技術
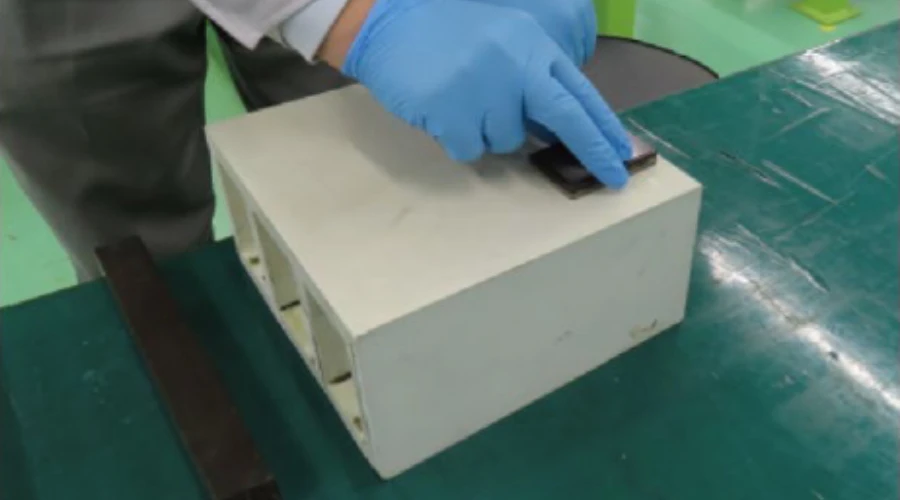
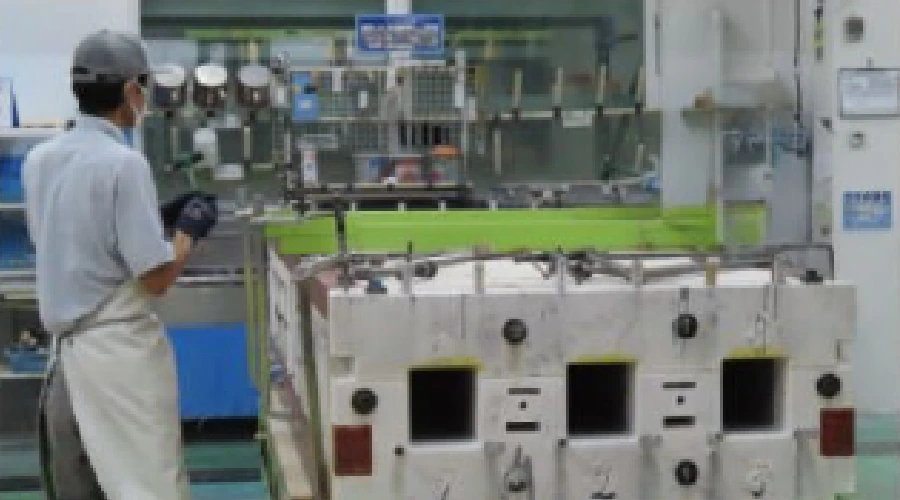
衛生陶器にも使われている鋳込成形は、液状の原料を石膏型に流し込み、石膏型が水分を吸収して固める方法です。この方法を使うことで大型の構造部材を継ぎ目なく一体で作ることができ、中空構造も形成することができます。
エンジニアリングセラミックスの特徴
衛生陶器由来の「大型一体成形」と
「高剛性・軽量化」の両立
3メートルを超える超大型成形
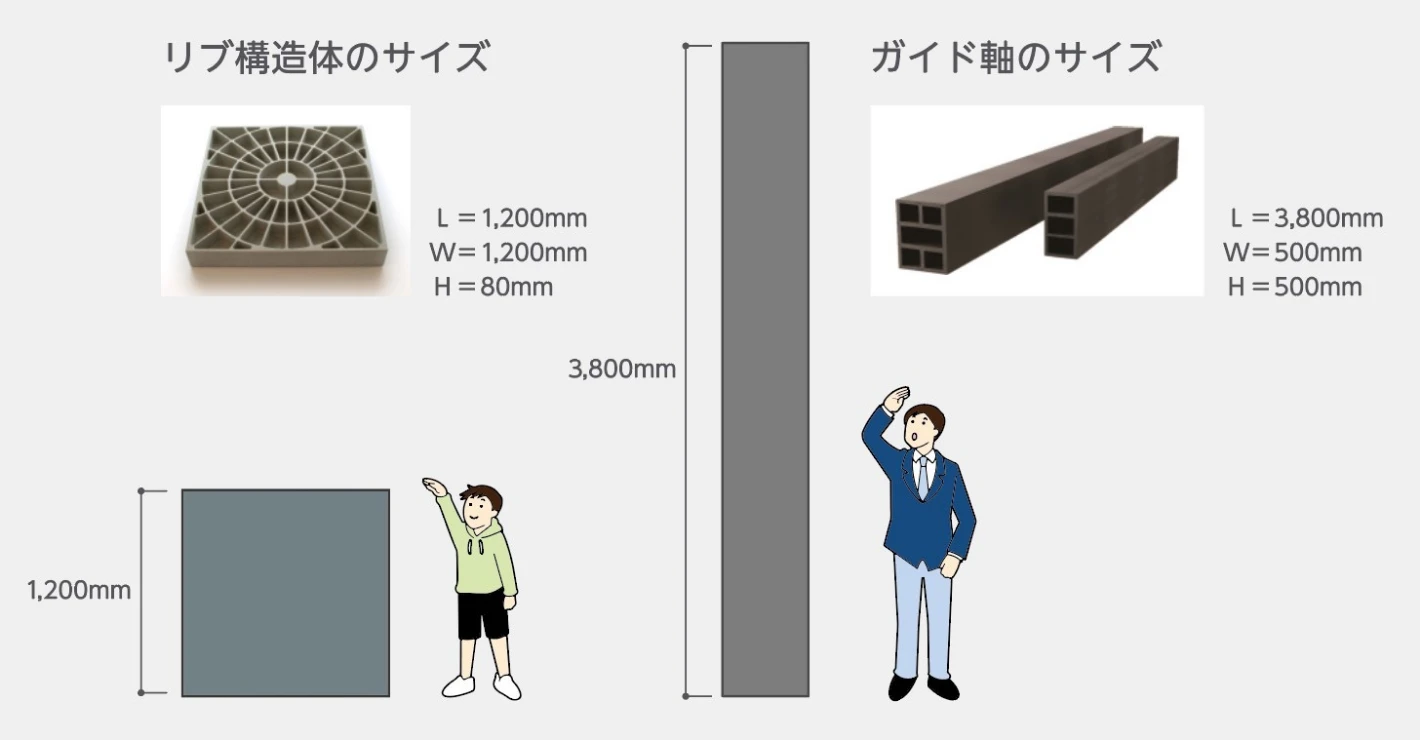
液状の原料を石膏型に流し込む「鋳込成形」により、3メートルを超える巨大なセラミック部材を継ぎ目なく一体で成形することが可能です。
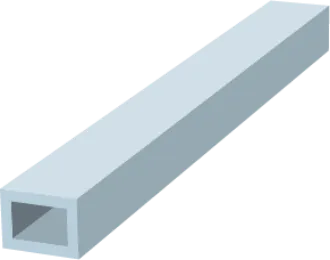
中空・リブ構造による軽量化
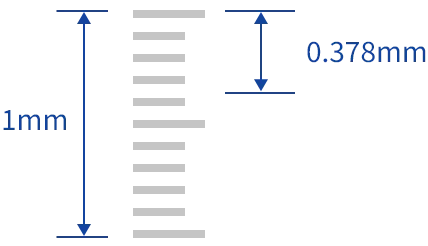
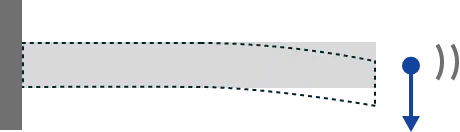
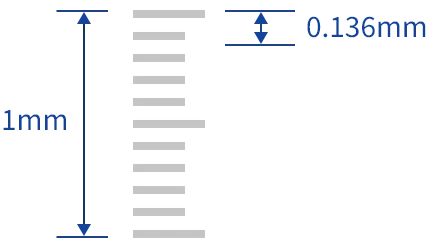
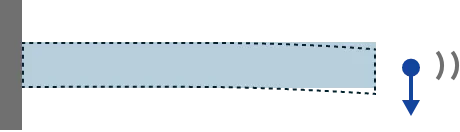
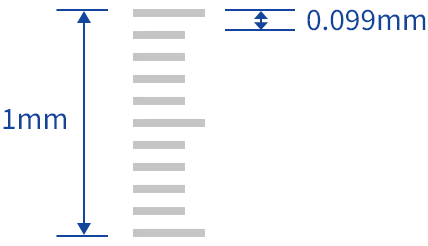
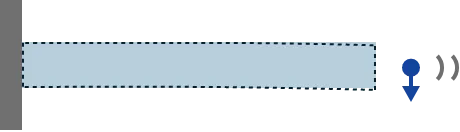
独自の成形技術により、内部を空洞にしたり、補強用のリブを設けた複雑な形状を一体で作れます。これにより、金属と比較して「大きいのに軽くてたわまない」という特性を実現しました。例えば、中空構造のファインセラミックスは、同じサイズの金属と比較して重さを約3分の1に抑えつつ、自重によるたわみを劇的に低減します。
| 種類 | 形状・重さ | 自重による長手方向のたわみ |
|---|---|---|
| 金属 |
31.7kg |
|
| ファイン セラミックス |
13.6kg |
|
| ファイン セラミックス (中空) |
9.5kg |
|
TOTOファインセラミックスは、
歴史に裏打ちされた確かな技術で、
これからも未来のデジタル社会を
支え続けます。
